Precyzja w obróbce metalu nie jest wyłącznie kwestią estetyki gotowego detalu. W wielu branżach decyduje o tym, czy element będzie pasował do konstrukcji, czy montaż przebiegnie sprawnie oraz ile materiału trafi do ponownego wykorzystania lub odpadu. Cięcie laserowe pozwala wykonywać skomplikowane kształty z dużą powtarzalnością, bez kontaktu narzędzia z obrabianą powierzchnią. Dzięki temu sprawdza się zarówno przy pojedynczych prototypach, jak i w produkcji seryjnej.
Na czym polega przewaga lasera nad metodami mechanicznymi?
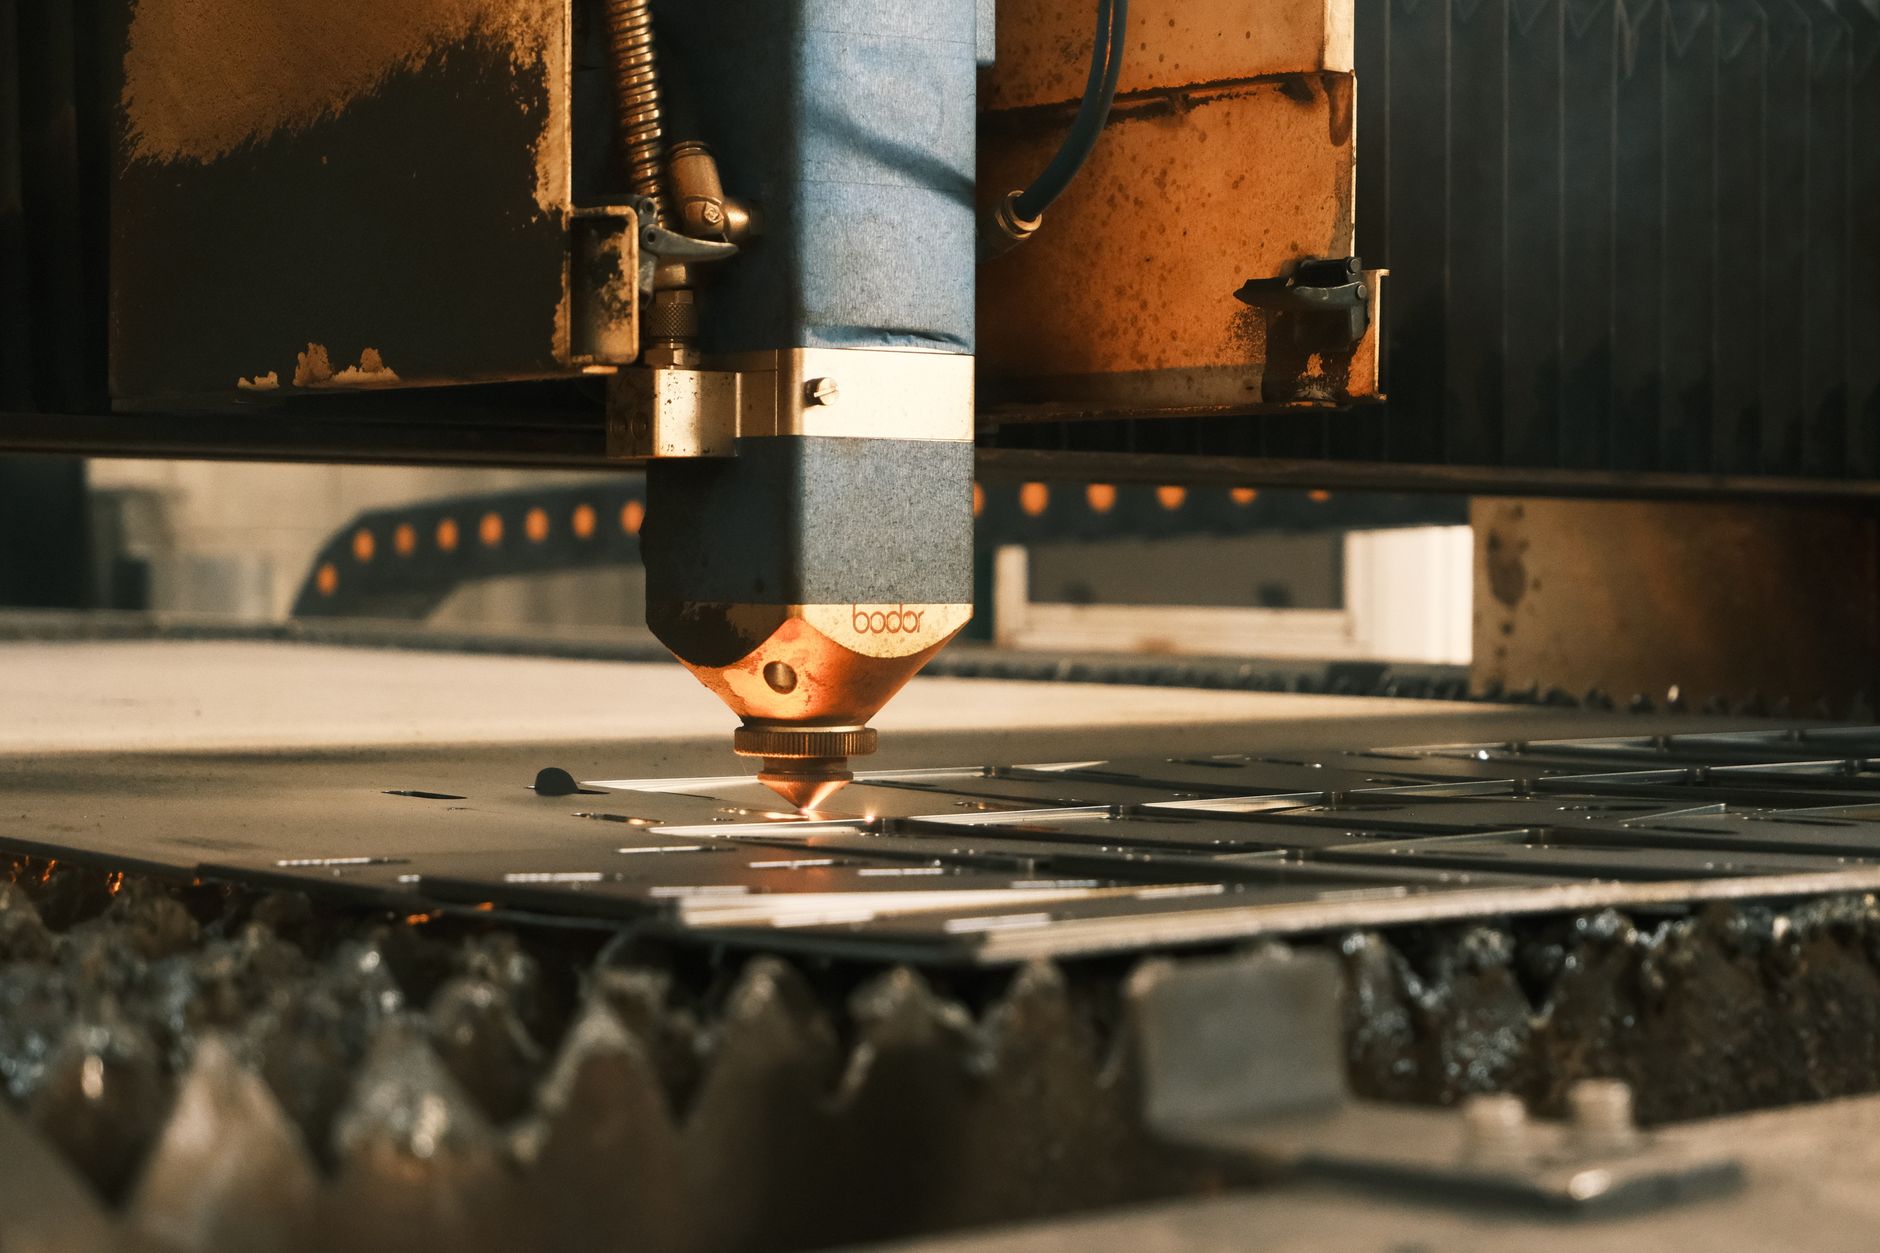
W tradycyjnej obróbce wykorzystuje się między innymi piły, nożyce, wykrojniki czy frezy. Każde z tych narzędzi ma swoje zastosowanie, lecz wiąże się z określonymi ograniczeniami. Ostrza zużywają się, mogą powodować odkształcenia cienkich blach, a przygotowanie wykrojników do krótkiej serii bywa nieopłacalne. Laser działa inaczej: skupiona wiązka energii topi lub odparowuje materiał dokładnie wzdłuż zaprogramowanej linii.
Najważniejszą korzyścią jest niewielka szerokość szczeliny cięcia. Oznacza to, że można zachować drobne detale, wykonywać precyzyjne otwory i prowadzić cięcia blisko siebie bez nadmiernego osłabiania materiału. W przypadku dobrze dobranych parametrów krawędzie są gładkie, a ilość zadziorów ograniczona. Często eliminuje to konieczność długiego szlifowania lub dodatkowego wykańczania.
Duże znaczenie ma również sterowanie numeryczne CNC. Projekt przygotowany w programie CAD można szybko przenieść do maszyny, a następnie wielokrotnie odtworzyć z zachowaniem tych samych wymiarów. To szczególnie istotne przy produkcji obudów, paneli, wsporników, części maszyn czy elementów dekoracyjnych, gdzie nawet niewielkie różnice mogą utrudnić późniejszy montaż.
Kiedy metoda daje największą dokładność?
Cięcie laserowe jest najbardziej opłacalne tam, gdzie projekt zawiera wiele powtarzalnych otworów, łuków, narożników lub niestandardowych konturów. Zamiast przygotowywać osobne narzędzia do każdego kształtu, wystarczy zmienić program maszyny. Pozwala to sprawnie realizować zamówienia o zróżnicowanej geometrii, także wtedy, gdy seria liczy zaledwie kilka lub kilkanaście sztuk.
Metoda dobrze sprawdza się przy stali konstrukcyjnej, nierdzewnej, aluminium i wielu innych metalach, choć ostateczny efekt zależy od rodzaju materiału, jego grubości oraz zastosowanej technologii. Inne parametry ustawia się dla cienkiej blachy nierdzewnej, inne dla grubszej stali czarnej. Ważny jest także gaz techniczny używany podczas procesu: może wspierać spalanie materiału albo chronić krawędź przed utlenianiem.
Precyzję zwiększa właściwe przygotowanie pliku. Linie powinny być zamknięte, wymiary zgodne z rzeczywistą skalą, a promienie i otwory dostosowane do możliwości technologicznych urządzenia. Doświadczony wykonawca potrafi wychwycić problem jeszcze przed rozpoczęciem pracy, na przykład zbyt wąskie mostki między otworami albo detale podatne na przegrzanie. Takie konsultacje ograniczają ryzyko poprawek i strat już na etapie produkcji.
Jak laser pomaga ograniczać zużycie materiału?
Oszczędność materiału wynika przede wszystkim z tak zwanego nestingu, czyli optymalnego rozmieszczenia elementów na arkuszu blachy. Oprogramowanie analizuje kształty i układa je możliwie blisko siebie, zachowując niezbędne odstępy technologiczne. Dzięki temu z jednego arkusza można wyciąć więcej gotowych części, a ilość ścinków wyraźnie maleje.
W praktyce szczególne znaczenie ma to przy drogich materiałach, takich jak stal nierdzewna, aluminium czy blachy o specjalnych właściwościach. Nawet kilka procent lepszego wykorzystania arkusza przekłada się na realne oszczędności w większej serii. Ponadto precyzyjna wiązka minimalizuje szerokość odpadu powstającego bezpośrednio podczas rozdzielania materiału.
Ograniczenie strat nie polega jednak wyłącznie na ciasnym układaniu detali. Liczy się także mniejsza liczba błędnych elementów. Automatyzacja procesu zmniejsza wpływ ręcznych pomiarów i przypadkowych odchyleń, a powtarzalność pozwala lepiej planować dalsze operacje, takie jak gięcie, spawanie czy malowanie proszkowe. Warto przy tym pamiętać, że element przeznaczony do gięcia powinien uwzględniać naddatki i promienie wynikające z późniejszej obróbki.
Dla jakich zleceń warto wybrać tę technologię?
Laser będzie dobrym wyborem dla firm produkcyjnych, warsztatów, architektów wnętrz oraz inwestorów potrzebujących metalowych komponentów na wymiar. Technologia jest praktyczna przy produkcji balustrad, perforowanych osłon, szyldów, frontów meblowych, części do urządzeń, elementów ogrodzeń czy prototypów nowych produktów. Pozwala także szybko zweryfikować projekt przed uruchomieniem kosztownej serii.
Przy wyborze wykonawcy warto zapytać o dostępne formaty blach, maksymalną grubość obrabianego materiału, tolerancje oraz możliwość wykonania dodatkowych usług. Wiele zleceń wymaga bowiem nie tylko wycięcia kształtu, lecz także gięcia, spawania, gwintowania lub zabezpieczenia powierzchni. Osoby poszukujące lokalnej realizacji mogą sprawdzić, czym wyróżnia się cięcie laserem w Warszawie i na co zwrócić uwagę przed przekazaniem plików do produkcji.
Najlepsze efekty osiąga się wtedy, gdy technologia jest uwzględniona już podczas projektowania. Dobrze przygotowany detal, właściwie dobrany materiał i rozsądne rozmieszczenie części na arkuszu pozwalają wykorzystać zalety lasera w pełni: uzyskać czyste krawędzie, zachować powtarzalność oraz ograniczyć koszt materiału bez kompromisów jakościowych.