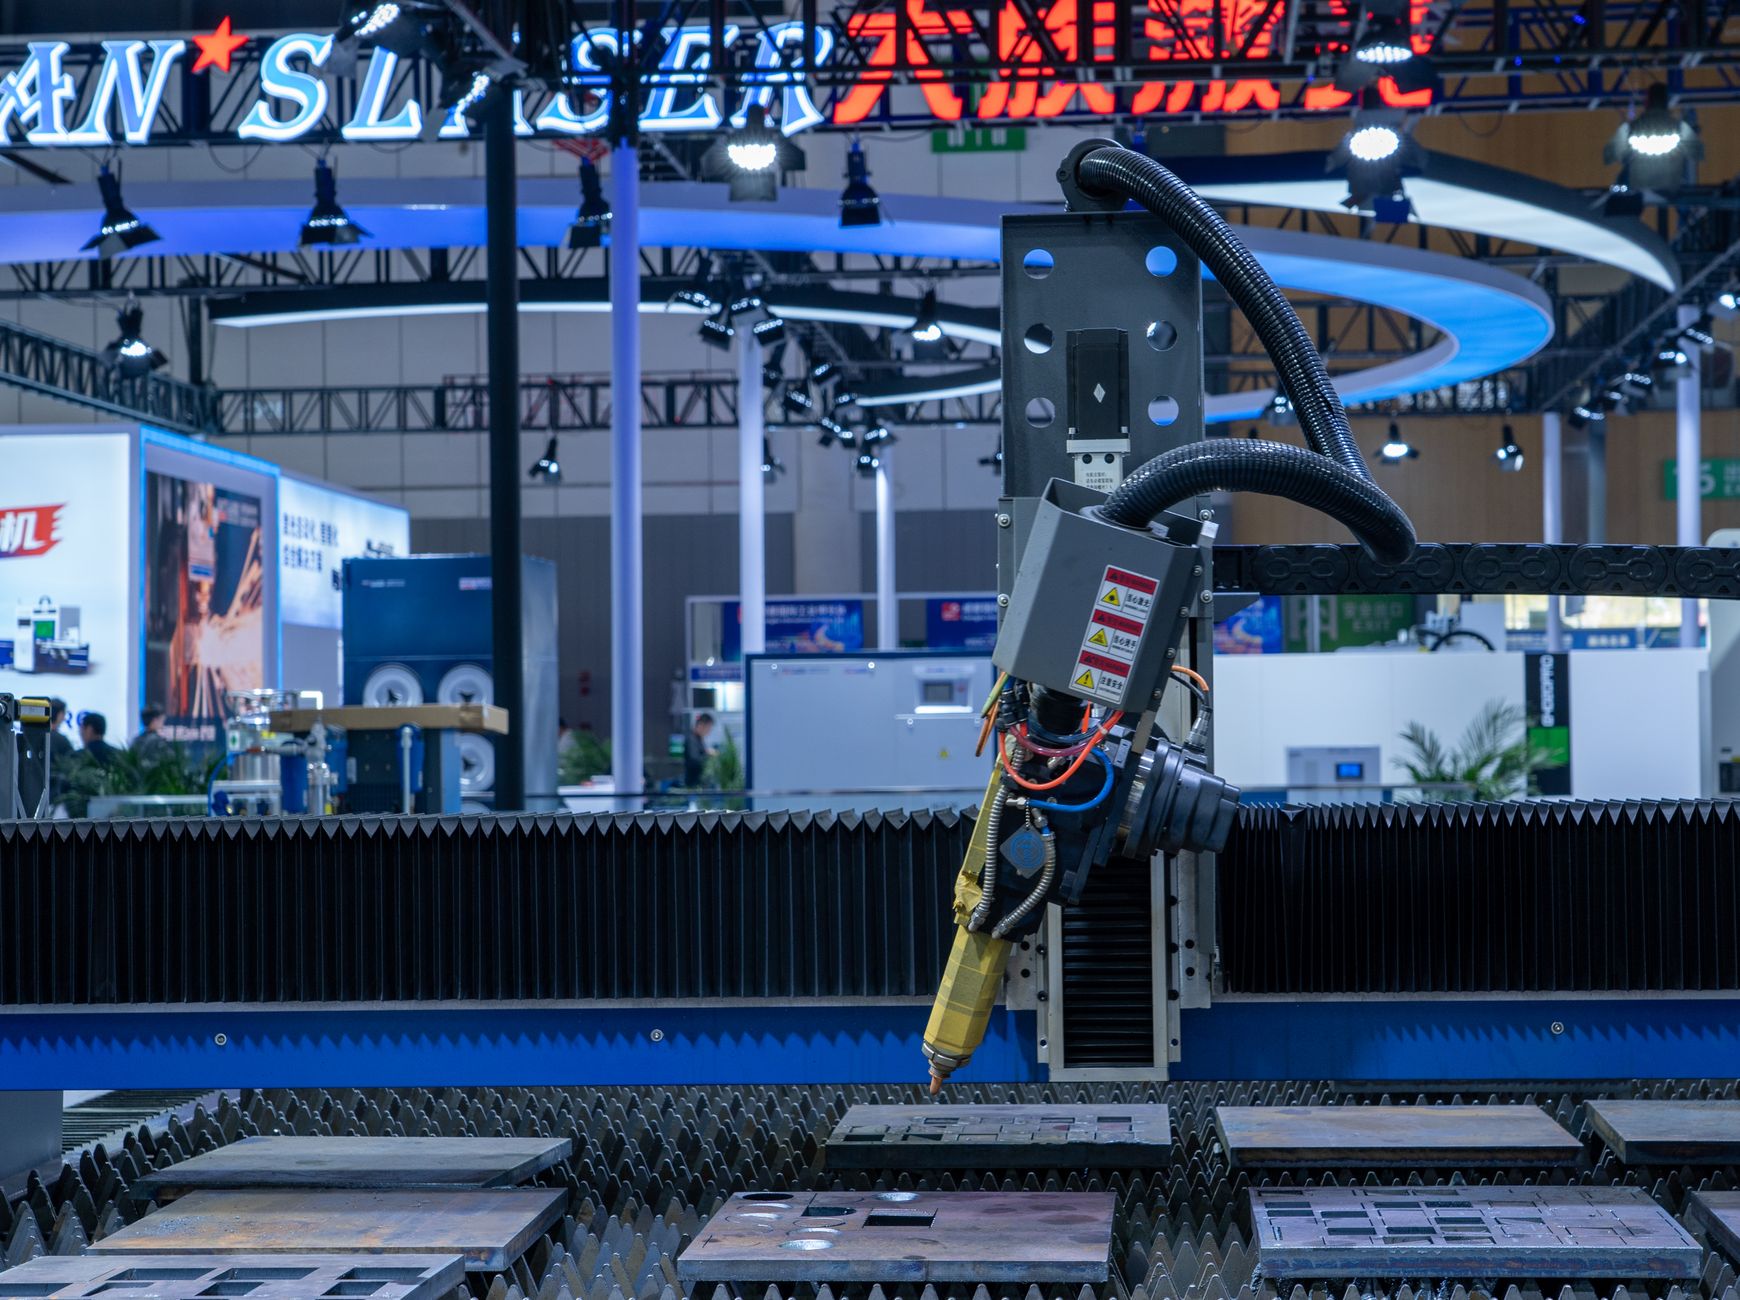
Wybór technologii obróbki metalu rzadko sprowadza się wyłącznie do kosztu pojedynczego detalu. W praktyce równie ważne są dokładność wymiarowa, tempo realizacji, możliwość powtarzania serii oraz jakość krawędzi po cięciu. To właśnie w tych obszarach cięcie laserowe często zyskuje przewagę nad metodami tradycyjnymi, takimi jak cięcie mechaniczne, plazmowe czy gazowe. Nie oznacza to jednak, że laser będzie najlepszym rozwiązaniem w każdej sytuacji. Kluczowe jest dopasowanie technologii do materiału, grubości arkusza, skali produkcji i wymagań projektu.
Precyzja istotna już od pierwszego detalu
Cięcie laserowe pozwala uzyskać bardzo dokładne kontury, otwory i detale o złożonej geometrii. Wiązka lasera jest sterowana numerycznie, dlatego realizacja projektu opiera się na danych z pliku CAD, a nie na ręcznym prowadzeniu narzędzia czy przygotowywaniu wielu fizycznych szablonów. Dzięki temu łatwiej zachować zgodność gotowego elementu z dokumentacją techniczną.
Ma to szczególne znaczenie przy produkcji części, które później są gięte, spawane lub montowane z innymi komponentami. Nawet niewielkie odchylenie położenia otworu, promienia łuku albo krawędzi może utrudnić dalszą obróbkę. W przypadku konstrukcji seryjnych błędy geometryczne szybko się kumulują, powodując przestoje, dodatkowe dopasowywanie elementów i wzrost kosztów.
Laser dobrze sprawdza się przy detalach wymagających wąskich szczelin, drobnych perforacji, precyzyjnych narożników czy niestandardowych wycięć. W takich zastosowaniach tradycyjne metody mogą wymagać kilku etapów pracy albo użycia dodatkowych narzędzi. Zastosowanie jednej technologii skraca proces i ogranicza ryzyko błędów między kolejnymi operacjami.
Powtarzalność w produkcji małoseryjnej i seryjnej
Powtarzalność jest jednym z najważniejszych argumentów za wykorzystaniem lasera. Maszyna pracująca na podstawie tego samego programu może wykonywać kolejne elementy z zachowaniem ustalonych parametrów. Jest to korzystne zarówno przy większych zamówieniach, jak i przy produkcji niewielkich serii, które trzeba odtworzyć po kilku tygodniach lub miesiącach.
W obróbce mechanicznej jakość może w większym stopniu zależeć od stanu narzędzia, jego ustawienia oraz doświadczenia operatora. Zużycie piły, wykrojnika czy frezu wpływa na efekt końcowy, zwłaszcza gdy produkcja trwa długo. Nowoczesne systemy laserowe również wymagają odpowiedniego przygotowania i kontroli, ale cyfrowe sterowanie ułatwia zachowanie stabilnych warunków pracy.
Istotna jest także możliwość szybkiego wprowadzania zmian. Jeśli konstruktor zmodyfikuje wymiar, układ otworów lub kształt detalu, zazwyczaj wystarczy aktualizacja pliku i programu. Nie ma potrzeby wykonywania nowego wykrojnika, co bywa kosztowne i wydłuża przygotowanie produkcji. Więcej praktycznych porównań przedstawia materiał: kiedy cięcie laserowe sprawdza się lepiej niż tradycyjne metody obróbki.
Jakość krawędzi a dalsza obróbka
Dobór metody powinien uwzględniać nie tylko sam moment rozdzielania materiału, lecz także to, co wydarzy się z detalem później. Czysta, równa krawędź może ograniczyć zakres gratowania, szlifowania lub frezowania. W wielu projektach oznacza to oszczędność czasu oraz mniejsze zużycie materiałów ściernych.
Cięcie laserowe, przy właściwie dobranych parametrach, zapewnia estetyczny rezultat i stosunkowo niewielką strefę wpływu ciepła. Jest to ważne zwłaszcza w przypadku elementów widocznych, obudów, paneli, części maszyn oraz komponentów, które mają być malowane proszkowo. Warto jednak pamiętać, że jakość krawędzi zależy od rodzaju metalu, jego grubości, zastosowanego gazu technicznego i ustawień maszyny.
Plazma lub cięcie gazowe mogą być uzasadnione przy grubszych materiałach i mniej restrykcyjnych wymaganiach dotyczących dokładności. Są to technologie skuteczne, lecz zwykle pozostawiają większą strefę oddziaływania termicznego oraz wymagają intensywniejszego oczyszczania krawędzi. Gdy detal ma później trafić bezpośrednio do montażu, laser może zmniejszyć liczbę dodatkowych operacji.
Kiedy tradycyjne metody nadal mają sens
Nie każda realizacja wymaga wykorzystania lasera. Przy prostym dzieleniu standardowych profili, prętów czy rur dobrze dobrana piła może być rozwiązaniem szybkim i ekonomicznym. Podobnie w przypadku bardzo grubych blach, gdzie znaczenie ma przede wszystkim wydajność materiałowa, warto porównać dostępne technologie oraz ich rzeczywisty koszt.
Metody tradycyjne bywają także korzystne przy powtarzalnych detalach o bardzo prostej formie, zwłaszcza gdy zakład dysponuje gotowym oprzyrządowaniem. Wykrojnik może zapewnić wysoką wydajność przy produkcji masowej, ale jego przygotowanie opłaca się przede wszystkim przy dużych nakładach. Dla krótkich serii i prototypów koszt wejścia w taką technologię bywa nieproporcjonalny do wartości zamówienia.
Jak ocenić właściwą technologię?
Przed podjęciem decyzji warto przeanalizować kilka kwestii: tolerancje wymiarowe, stopień skomplikowania kształtu, rodzaj i grubość materiału, przewidywaną liczbę sztuk oraz dalsze etapy produkcji. Znaczenie ma również termin realizacji. Laser pozwala sprawnie przejść od projektu do gotowego detalu, co jest dużą zaletą przy pilnych zamówieniach, testach konstrukcyjnych i częstych zmianach dokumentacji.
Najlepszy wybór nie zawsze oznacza najtańszą usługę na etapie samego cięcia. Warto uwzględnić koszt obróbki wykończeniowej, ryzyko braków, czas montażu oraz możliwość bezproblemowego powtórzenia zamówienia. Tam, gdzie liczą się precyzyjne wymiary, czyste kontury i identyczność kolejnych elementów, technologia laserowa staje się nie tylko wygodnym, ale przede wszystkim przewidywalnym narzędziem produkcyjnym.